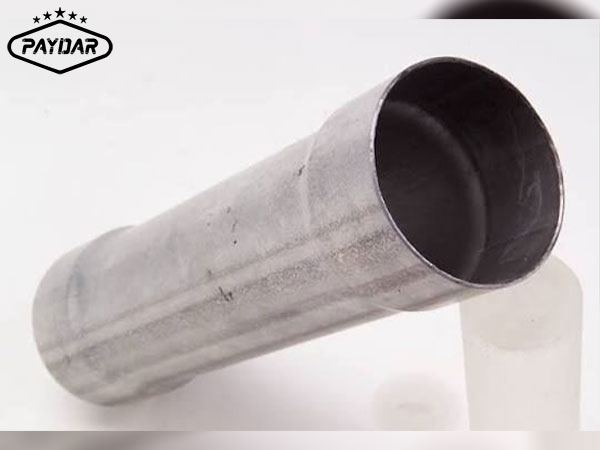
نکزنی لوله چیست؟ بررسی روش اجرا، کاربردها و مزایا شکلدهی انتهای لوله
نکزنی لوله یکی از فرآیندهای تخصصی شکلدهی فلزات است که با هدف کاهش تدریجی قطر در بخش انتهایی لوله و ایجاد فرم هندسی مشخص انجام میشود. این عملیات در صنایع مختلف برای آمادهسازی قطعات جهت اتصال، مونتاژ، جوشکاری و تولید محصولات فلزی با ابعاد متفاوت کاربرد دارد. در این فرآیند، بخشی از لوله تحت نیروی مکانیکی و با استفاده از ابزارهای مخصوص تغییر شکل میدهد تا قطر نهایی آن به اندازه موردنظر برسد، بدون اینکه ساختار کلی قطعه دچار آسیب جدی شود.
انتخاب روش مناسب، نوع دستگاه، جنس مواد اولیه و تنظیم دقیق فشار از عوامل مؤثر بر کیفیت محصول نهایی هستند. اجرای غیراصولی این عملیات ممکن است باعث چروکیدگی، ترکخوردگی، کمانش یا تغییر ضخامت دیواره شود. به همین دلیل، شناخت اصول فنی و محدودیتهای شکلدهی اهمیت زیادی دارد. در این مقاله، مراحل اجرا، تجهیزات موردنیاز، کاربردهای صنعتی و عوامل مؤثر بر کیفیت این فرآیند را بررسی میکنیم.
نکزنی لوله چگونه انجام میشود؟
نکزنی لوله فرآیندی است که طی آن قطر خارجی یا داخلی بخش مشخصی از انتهای یک لوله کاهش پیدا میکند تا قطعه به شکل مخروطی، پلهای یا دارای مقطع کوچکتر تبدیل شود. این تغییر شکل با استفاده از قالب، سنبه، ابزارهای فشاری یا تجهیزات شکلدهی دورانی انجام میشود. در روشهای متداول، لوله در موقعیت مشخصی مهار شده و نیروی کنترلشده به ناحیه موردنظر وارد میشود تا فلز بهصورت تدریجی جریان پیدا کند.
در انتخاب روش اجرا باید به ضخامت دیواره، قطر اولیه، طول ناحیه تغییر شکل و میزان کاهش قطر توجه کرد. هرچه تغییرات هندسی شدیدتر باشند، احتمال بروز ناپایداری در دیواره افزایش مییابد. بنابراین، طراحی مناسب ابزار و کنترل پارامترهای فرآیند نقش مهمی در دستیابی به قطعهای سالم و دقیق دارد.
تفاوت نکزنی با سایر روشهای شکلدهی لوله
نکزنی لوله از نظر هدف و نحوه تغییر شکل با فرآیندهایی مانند فلرینگ، بیدینگ و اکسپندینگ تفاوت دارد. در نکزنی، هدف اصلی کاهش قطر در یک بخش از لوله است؛ اما در فلرینگ، انتهای لوله به سمت بیرون باز میشود تا سطحی مناسب برای اتصال ایجاد کند. در اکسپندینگ نیز قطر لوله افزایش پیدا میکند و در بیدینگ، برجستگی یا شیار حلقوی روی بدنه ایجاد میشود.
شناخت این تفاوتها برای انتخاب فرآیند تولید اهمیت دارد؛ زیرا استفاده از روش نامناسب میتواند باعث ایجاد ابعاد اشتباه یا ضعف در محل اتصال شود. برای مثال، اگر هدف قرار گرفتن یک لوله داخل لولهای دیگر باشد، کاهش قطر انتهایی میتواند راهکار مناسبی باشد؛ درحالیکه برای ایجاد اتصال فلنجی یا لبهدار، روشهای دیگری موردنیاز هستند.
مراحل اجرای نکزنی لوله در فرآیند تولید
نکزنی لوله برای دستیابی به نتیجه مطلوب باید طی مراحلی مشخص و با رعایت الزامات فنی انجام شود. پیش از شروع عملیات، ابعاد قطعه و مشخصات ماده اولیه بررسی میشوند تا ابزار مناسب انتخاب شود. سپس لوله در دستگاه قرار گرفته و با استفاده از سیستم نگهدارنده ثابت میشود. در ادامه، ابزار شکلدهی با نیروی کنترلشده به انتهای لوله نزدیک میشود و تغییر قطر بهصورت تدریجی اتفاق میافتد.
پس از رسیدن به ابعاد موردنظر، قطعه از دستگاه خارج شده و از نظر اندازه، یکنواختی سطح، گردی مقطع و سلامت دیواره بررسی میشود. در تولید صنعتی، کنترل کیفیت در مراحل مختلف اهمیت دارد؛ زیرا اصلاح قطعات معیوب پس از تکمیل فرآیند ممکن است هزینه و زمان بیشتری به مجموعه تولیدی تحمیل کند.
آمادهسازی لوله و انتخاب ابزار مناسب
نکزنی لوله پیش از شروع به بررسی دقیق مواد اولیه نیاز دارد. جنس فلز، ضخامت، قطر، طول قطعه و میزان کاهش موردنیاز باید مشخص باشند. لولههای فولادی، استیل، آلومینیومی و مسی رفتار یکسانی هنگام تغییر شکل ندارند و هرکدام به تنظیمات متناسب با خواص مکانیکی خود نیاز دارند.
پس از بررسی مشخصات، قالب و ابزار مناسب انتخاب میشوند. سطح ابزار باید کیفیت مناسبی داشته باشد تا از ایجاد خراش و آسیب به قطعه جلوگیری شود. در صورت نیاز، استفاده از روانکار مناسب نیز اصطکاک میان سطح فلز و ابزار را کاهش میدهد. آمادهسازی صحیح، احتمال بروز عیوب و توقف فرآیند تولید را کمتر میکند.
اعمال نیرو و کاهش تدریجی قطر
نکزنی لوله در مرحله شکلدهی با اعمال نیروی کنترلشده به ناحیه انتهایی انجام میشود. در روش قالبی، ابزار با حرکت محوری یا ترکیبی از حرکتها، دیواره لوله را به سمت هندسه کوچکتر هدایت میکند. در روشهای دورانی نیز غلتک یا ابزار شکلدهنده با حرکت کنترلشده، فلز را بهتدریج به فرم موردنظر درمیآورد.
میزان کاهش قطر باید با توجه به قابلیت شکلپذیری فلز تعیین شود. کاهش بیشازحد در یک مرحله میتواند باعث کمانش یا چروکیدگی دیواره شود. به همین دلیل، در برخی قطعات لازم است عملیات طی چند مرحله انجام گیرد تا تغییر شکل بهصورت یکنواخت توزیع شود.
روشها و تجهیزات مورد استفاده برای نکزنی لوله
نکزنی لوله با توجه به شکل محصول، حجم تولید و دقت موردنیاز میتواند با تجهیزات مختلفی انجام شود. دستگاههای پرس مکانیکی و هیدرولیکی، قالبهای کاهنده قطر و سیستمهای شکلدهی دورانی از جمله ابزارهای مورد استفاده در این حوزه هستند. هرکدام از این تجهیزات قابلیتها و محدودیتهای مشخصی دارند و انتخاب آنها باید بر اساس مشخصات قطعه صورت بگیرد.
برای تولید قطعات ساده با ابعاد تکراری، استفاده از قالبهای اختصاصی میتواند سرعت و یکنواختی مناسبی ایجاد کند. در مقابل، تجهیزات دورانی در برخی کاربردها انعطاف بیشتری برای تولید فرمهای متنوع فراهم میکنند. همچنین، در سفارشهایی با تیراژ بالا، قابلیت اتوماسیون دستگاه و تکرارپذیری فرآیند اهمیت ویژهای پیدا میکند.
نکزنی با دستگاه پرس و قالب اختصاصی
نکزنی لوله با دستگاه پرس معمولاً از طریق وارد کردن نیروی محوری و هدایت انتهای قطعه به داخل قالب انجام میشود. در این روش، قالب دارای هندسه مشخصی است که قطر نهایی و شکل ناحیه تغییر یافته را تعیین میکند. پرس هیدرولیک به دلیل امکان تنظیم فشار و کنترل حرکت، در بسیاری از عملیات شکلدهی فلزات کاربرد دارد.
مزیت مهم این روش، امکان تولید قطعات مشابه با ابعاد تکرارپذیر است. بااینحال، طراحی قالب باید متناسب با جنس و ضخامت لوله انجام شود. همچنین، طول آزاد قطعه و نحوه مهار آن باید بهگونهای انتخاب شوند که هنگام اعمال نیروی محوری، از کمانش بخشهای تغییرشکلنیافته جلوگیری شود.
نکزنی به روش دورانی
نکزنی لوله به روش دورانی با استفاده از حرکت چرخشی قطعه یا ابزار شکلدهنده انجام میشود. در این تکنیک، غلتکها یا ابزارهای مخصوص بهصورت کنترلشده با سطح لوله تماس پیدا میکنند و قطر ناحیه موردنظر را کاهش میدهند. توزیع تدریجی تغییر شکل میتواند امکان تولید فرمهای متنوع را فراهم کند.
این روش در تولید قطعاتی که به تغییرات هندسی تدریجی یا کنترل دقیق شکل انتهایی نیاز دارند، قابلاستفاده است. بااینحال، سرعت حرکت ابزار، میزان پیشروی و مسیر شکلدهی باید متناسب با مشخصات ماده اولیه تنظیم شوند. تنظیم نامناسب این پارامترها ممکن است باعث ایجاد موج، ناهمواری یا تغییر ضخامت در ناحیه کارشده شود.
کاربردهای نکزنی لوله در صنایع مختلف
نکزنی لوله در صنایع مختلف برای آمادهسازی انتهای قطعات، ایجاد اتصالات مناسب و تولید اجزای دارای قطر متغیر مورد استفاده قرار میگیرد. در بسیاری از محصولات صنعتی، لازم است دو لوله با قطرهای متفاوت به یکدیگر متصل شوند یا بخش انتهایی یک قطعه برای قرارگیری داخل قطعه دیگر آماده شود. کاهش کنترلشده قطر میتواند این امکان را فراهم کند.
این فرآیند در صنایع خودروسازی، تجهیزات انتقال سیالات، تولید قطعات فلزی، صنایع نفت و گاز و ساخت تجهیزات مکانیکی کاربرد دارد. البته الزامات هر صنعت متفاوت است و انتخاب روش اجرا باید بر اساس فشار کاری، شرایط محیطی، نوع اتصال و استانداردهای فنی مربوط به محصول انجام شود.
کاربرد در صنایع خودروسازی
نکزنی لوله در صنعت خودرو برای تولید برخی قطعات سیستم اگزوز، اجزای انتقال سیالات، لولههای اتصال و قطعات فلزی دارای مقاطع متغیر کاربرد دارد. در این قطعات، شکل انتهایی لوله میتواند بر نحوه مونتاژ، موقعیت قرارگیری و کیفیت اتصال تأثیر بگذارد.
استفاده از روشهای شکلدهی کنترلشده به تولید قطعاتی با ابعاد تکرارپذیر کمک میکند. این موضوع در خطوط تولید انبوه اهمیت زیادی دارد؛ زیرا اختلاف ابعادی میان قطعات میتواند باعث بروز مشکل هنگام مونتاژ یا افزایش زمان اصلاح محصول شود. همچنین، حفظ ضخامت دیواره و جلوگیری از ترکخوردگی برای عملکرد مطمئن قطعات خودرو ضروری است.
کاربرد در صنایع نفت، گاز و انتقال سیالات
نکزنی لوله در برخی تجهیزات و مجموعههای انتقال سیالات برای آمادهسازی بخش انتهایی لوله و ایجاد هندسه مناسب اتصال مورد استفاده قرار میگیرد. در این حوزه، کیفیت سطح و دقت ابعادی اهمیت بالایی دارند؛ زیرا هرگونه نقص در ناحیه اتصال میتواند بر عملکرد مجموعه تأثیر بگذارد.
نوع ماده اولیه، ضخامت دیواره و شرایط فشار و دمای کاری باید پیش از انتخاب فرآیند بررسی شوند. همچنین، شکلدهی انتهای لوله بهتنهایی تضمینکننده آببندی نیست و طراحی اتصال، روش جوشکاری یا سایر روشهای مونتاژ نیز باید مطابق الزامات فنی انجام شود.
کاربرد در ساخت تجهیزات و قطعات صنعتی
نکزنی لوله در تولید قطعات ماشینآلات، تجهیزات مکانیکی، سازههای فلزی و مجموعههای صنعتی میتواند برای ایجاد انتهای باریکتر یا هندسههای اتصال به کار رود. در برخی محصولات، کاهش قطر بخش انتهایی باعث میشود قطعه بهراحتی داخل یک محفظه یا لوله دیگر قرار بگیرد.
این قابلیت در طراحی مجموعههایی که فضای نصب محدود دارند اهمیت پیدا میکند. علاوه بر این، استفاده از فرآیند شکلدهی بهجای برادهبرداری کامل در بعضی کاربردها میتواند به کاهش دورریز مواد کمک کند؛ البته میزان صرفهجویی به طراحی قطعه و روش تولید وابسته است.
مزایای نکزنی لوله در تولید قطعات فلزی
نکزنی لوله در صورت طراحی و اجرای صحیح، مزایای فنی و اقتصادی متعددی برای تولیدکنندگان قطعات فلزی فراهم میکند. ایجاد قطرهای متفاوت در طول یک قطعه، آمادهسازی مناسب برای اتصال و کاهش نیاز به برخی عملیات تکمیلی از جمله قابلیتهای این فرآیند هستند.
یکی دیگر از مزایای آن، امکان تولید قطعات با هندسه اختصاصی است. به کمک قالبها و تجهیزات متناسب میتوان شکل انتهایی لوله را با نیاز طراحی هماهنگ کرد. البته دستیابی به این مزایا به کیفیت مواد اولیه، دقت دستگاه و رعایت محدودیتهای تغییر شکل وابسته است.
افزایش قابلیت اتصال و مونتاژ
نکزنی لوله با کاهش قطر بخش انتهایی میتواند شرایط مناسبی برای قرارگیری یک لوله درون لوله دیگر فراهم کند. این موضوع در برخی اتصالات تلسکوپی و مجموعههای فلزی اهمیت دارد؛ زیرا همپوشانی مناسب قطعات میتواند فرآیند مونتاژ را سادهتر کند.
البته برای دستیابی به اتصال مطمئن، تنها کاهش قطر کافی نیست. میزان لقی، طول همپوشانی، ضخامت دیواره و روش تثبیت نهایی باید بر اساس طراحی محصول مشخص شوند. در اتصالات حساس، کنترل ابعادی و بررسی استحکام اتصال اهمیت ویژهای دارد.
کاهش نیاز به عملیات ماشینکاری
نکزنی لوله در برخی طراحیها میتواند جایگزینی برای روشهایی باشد که در آنها بخش قابلتوجهی از ماده اولیه با ماشینکاری برداشته میشود. در فرآیند شکلدهی، فلز بدون جداسازی عمده ماده تغییر فرم میدهد و به هندسه موردنظر نزدیک میشود.
این موضوع ممکن است باعث کاهش ضایعات و کوتاهتر شدن زنجیره تولید شود. بااینحال، انتخاب میان شکلدهی و ماشینکاری باید بر اساس دقت موردنیاز، حجم تولید، هزینه ابزار و خواص مکانیکی قطعه صورت بگیرد. در برخی محصولات نیز ترکیب این دو فرآیند بهترین نتیجه را ایجاد میکند.
عیوب احتمالی و چالشهای فرآیند نکزنی لوله
نکزنی لوله در صورت انتخاب نادرست پارامترها ممکن است با عیوبی مانند چروکیدگی، ترکخوردگی، کمانش، نازکشدن دیواره و خارج شدن مقطع از حالت گرد همراه شود. این مشکلات معمولاً به عواملی مانند جنس فلز، نسبت کاهش قطر، ضخامت اولیه، هندسه قالب و شرایط اصطکاکی ارتباط دارند.
برای جلوگیری از این عیوب، لازم است محدودیتهای شکلپذیری ماده اولیه در طراحی فرآیند لحاظ شوند. همچنین، در قطعات حساس میتوان از نمونهسازی اولیه، اندازهگیری دقیق و شبیهسازی اجزای محدود برای ارزیابی رفتار فلز استفاده کرد. این اقدامات به شناسایی نقاط بحرانی پیش از شروع تولید انبوه کمک میکنند.
چروکیدگی و کمانش دیواره
نکزنی لوله هنگام کاهش قطر با ایجاد تنشهای فشاری محیطی در دیواره همراه است. اگر این تنشها از حد پایداری مقطع فراتر بروند، ممکن است دیواره دچار چروکیدگی یا کمانش شود. این مسئله در لولههای نازکدیواره و قطعاتی با نسبت کاهش قطر زیاد حساسیت بیشتری دارد.
برای کنترل این عیب، باید میزان کاهش قطر در هر مرحله محدود شود و طول آزاد قطعه بهدرستی انتخاب شود. استفاده از قالب مناسب، تکیهگاه داخلی در شرایط لازم و تنظیم دقیق نیروی محوری نیز میتواند احتمال ناپایداری را کاهش دهد.
ترکخوردگی و نازکشدن دیواره
نکزنی لوله در برخی شرایط باعث تمرکز کرنش در ناحیه تغییر شکل میشود. اگر شکلپذیری فلز برای میزان کاهش قطر موردنظر کافی نباشد، احتمال ایجاد ترک افزایش پیدا میکند. همچنین، در برخی مسیرهای شکلدهی، توزیع نامناسب جریان ماده میتواند موجب تغییر ضخامت دیواره شود.
انتخاب آلیاژ مناسب، بررسی خواص مکانیکی ماده اولیه و طراحی تدریجی فرآیند از اقدامات مهم برای کاهش این مشکلات هستند. در صورت حساسیت محصول، اندازهگیری ضخامت در ناحیه شکلدادهشده و بازرسی سطحی باید بخشی از برنامه کنترل کیفیت باشد.
عوامل مؤثر بر کیفیت نهایی نکزنی لوله
نکزنی لوله به مجموعهای از پارامترهای مکانیکی، هندسی و عملیاتی وابسته است که هرکدام میتوانند بر دقت و سلامت محصول نهایی تأثیر بگذارند. قطر اولیه، ضخامت دیواره، جنس فلز، میزان کاهش قطر، طول ناحیه شکلدهی و شرایط تماس ابزار از مهمترین عوامل هستند.
برای مثال، افزایش نسبت کاهش قطر بدون توجه به قابلیت شکلپذیری ماده میتواند احتمال چروکیدگی یا ترک را بالا ببرد. همچنین، اصطکاک نامناسب میان قالب و قطعه ممکن است جریان فلز را مختل کند. به همین دلیل، تنظیم فرآیند باید بر اساس مشخصات واقعی محصول و شرایط تجهیزات انجام شود.
تأثیر جنس و ضخامت لوله
نکزنی لوله با توجه به جنس ماده اولیه نیازمند تنظیمات متفاوتی است. فولادهای کمکربن، فولادهای آلیاژی، استنلس استیل و آلومینیوم از نظر استحکام، شکلپذیری و میزان برگشت فنری رفتار متفاوتی دارند.
ضخامت دیواره نیز در تعیین نیروی موردنیاز و میزان پایداری مقطع نقش مهمی ایفا میکند. لولههای نازک ممکن است زودتر دچار چروکیدگی شوند، درحالیکه قطعات ضخیمتر برای تغییر شکل به نیروی بیشتری نیاز دارند. بنابراین، انتخاب پارامترهای عملیاتی باید با توجه به مشخصات مکانیکی و هندسی قطعه صورت بگیرد.
اهمیت طراحی قالب و تنظیم دستگاه
نکزنی لوله زمانی با دقت مناسب انجام میشود که هندسه قالب با ابعاد نهایی قطعه هماهنگ باشد. زاویه ورود، شعاع انتقال، سطح تماس و میزان خلاصی میان ابزار و قطعه میتوانند بر نحوه جریان فلز تأثیر بگذارند.
علاوه بر قالب، تنظیم نیروی دستگاه، سرعت حرکت ابزار و نحوه مهار لوله نیز اهمیت دارند. کالیبراسیون تجهیزات و بررسی وضعیت ابزارهای مصرفی میتواند از بروز اختلاف ابعادی و آسیب سطحی جلوگیری کند. در خطوط تولید صنعتی، ثبت پارامترهای فرآیند نیز به تکرارپذیری بهتر محصولات کمک میکند.
نکات مهم برای انتخاب مجموعه تخصصی خدمات شکلدهی لوله
نکزنی لوله از جمله خدماتی است که کیفیت اجرای آن به تجربه فنی، شناخت رفتار فلزات و تناسب تجهیزات با مشخصات قطعه وابسته است. هنگام انتخاب مجموعه ارائهدهنده خدمات، بهتر است علاوه بر قیمت، توانایی فنی، کیفیت دستگاهها، امکان اجرای نمونه آزمایشی و دقت کنترل ابعادی نیز بررسی شود.
یک مجموعه متخصص باید بتواند پیش از شروع کار، جنس و ابعاد لوله را ارزیابی کرده و درباره محدودیتهای احتمالی شکلدهی توضیح دهد. همچنین، ارائه مشاوره درباره انتخاب روش مناسب و بررسی کیفیت قطعه پس از اجرا، از معیارهای مهم در انتخاب پیمانکار صنعتی محسوب میشوند.
در این زمینه، مجموعه پایدار خم برتر پارس بهعنوان نامی مرتبط با خدمات تخصصی شکلدهی و خمکاری فلزات، میتواند یکی از گزینههای قابلبررسی برای آشنایی با توانمندیهای این حوزه باشد. بررسی خدمات، تجهیزات و تناسب آنها با نیاز پروژه، پیش از ثبت سفارش اهمیت دارد.
جمعبندی
نکزنی لوله یکی از روشهای کاربردی شکلدهی فلزات است که با کاهش کنترلشده قطر بخش انتهایی لوله، امکان تولید قطعات دارای مقاطع متغیر و آمادهسازی آنها برای اتصال و مونتاژ را فراهم میکند. این فرآیند در صنایع خودروسازی، تجهیزات صنعتی، انتقال سیالات و تولید قطعات فلزی مورد استفاده قرار میگیرد.
کیفیت نتیجه نهایی به عواملی مانند جنس و ضخامت ماده اولیه، میزان کاهش قطر، نوع دستگاه، طراحی قالب و تنظیم پارامترهای عملیاتی وابسته است. بیتوجهی به این موارد میتواند باعث چروکیدگی، ترکخوردگی، کمانش و تغییر ضخامت دیواره شود. بنابراین، انتخاب روش مناسب و اجرای کنترلشده عملیات اهمیت زیادی دارد.
برای دستیابی به قطعات دقیق و قابلاعتماد، لازم است پیش از شروع تولید، مشخصات فنی محصول بهدرستی بررسی شوند و تجهیزات متناسب با آن انتخاب شوند. همکاری با مجموعههای متخصص در زمینه شکلدهی فلزات، از جمله پایدار خم برتر پارس، نیز میتواند در شناخت راهکارهای مناسب تولید و انتخاب خدمات مرتبط با پروژه مؤثر باشد.
نظرات (0)
هنوز نظری ثبت نشده. اولین نفر باش!