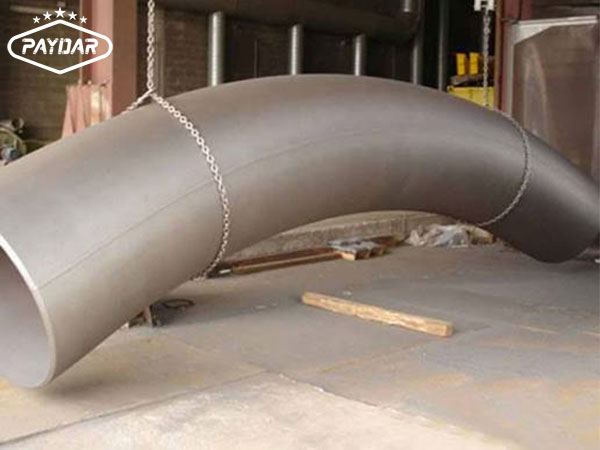
نورد لوله چیست؟ بررسی روشها، مراحل اجرا و مزایای نورد لولههای فلزی
نورد لوله یکی از روشهای مهم شکلدهی فلزات است که با استفاده از غلتکهای مخصوص، امکان تغییر انحنای لوله و ایجاد شعاعهای مختلف را بدون نیاز به برش و اتصال چندین قطعه فراهم میکند. در این فرایند، لوله با عبور از میان غلتکهای دستگاه نورد، تحت فشار کنترلشده قرار میگیرد و بهتدریج به فرم موردنظر درمیآید. این روش در صنایع مختلفی مانند ساخت سازههای فلزی، تجهیزات صنعتی، مبلمان، دکوراسیون، خودروسازی و تولید قطعات فلزی کاربرد دارد. کیفیت نتیجه نهایی به عواملی مانند جنس لوله، قطر، ضخامت دیواره، شعاع انحنا، نوع دستگاه و مهارت اپراتور بستگی دارد. انتخاب روش مناسب شکلدهی اهمیت زیادی دارد؛ زیرا اجرای غیراصولی ممکن است باعث بیضیشدن مقطع، چروکیدگی سطح داخلی یا کاهش استحکام قطعه شود. شناخت مراحل اجرا، تجهیزات موردنیاز و محدودیتهای فنی این فرایند به تولیدکنندگان کمک میکند تا قطعاتی دقیق، یکپارچه و متناسب با نیاز پروژه تولید کنند.
نورد لوله چیست و چه کاربردی دارد؟
نورد لوله فرایندی مکانیکی برای شکلدهی و ایجاد انحنا در لولههای فلزی است که با عبور دادن قطعه از میان غلتکهای مخصوص انجام میشود. در این روش، فشار اعمالشده بهصورت تدریجی باعث تغییر شکل پلاستیک لوله میشود و امکان تولید قوسها و انحناهای مختلف را فراهم میکند. برخلاف روشهایی که برای ایجاد زاویه از برش و جوش چند قطعه استفاده میکنند، در نوردکاری میتوان بخش موردنظر را بهصورت پیوسته و یکپارچه فرم داد. این ویژگی علاوه بر کاهش تعداد اتصالات، میتواند به بهبود ظاهر و یکدستی قطعه کمک کند. میزان انحنا، قطر لوله، ضخامت دیواره و جنس فلز از عوامل تعیینکننده در تنظیم دستگاه هستند. این فرایند در ساخت فریمهای فلزی، سازههای قوسی، نردهها، تجهیزات صنعتی و قطعات دکوراتیو اهمیت زیادی دارد.
تفاوت نورد لوله با فرایند تولید لوله چیست؟
نورد لوله در صنعت فلزکاری ممکن است برای دو مفهوم متفاوت به کار برود که نباید آنها را با یکدیگر اشتباه گرفت. مفهوم نخست به فرایندهای صنعتی تولید لوله مربوط است؛ در این روشها مواد اولیه مانند ورق، نوار فولادی یا شمش از طریق شکلدهی، سوراخکاری، کشش و در برخی موارد جوشکاری به محصول لولهای تبدیل میشوند. مفهوم دوم به تغییر فرم لوله آماده مربوط است که طی آن یک لوله موجود با استفاده از غلتکها به شکل منحنی یا شعاع مشخص درمیآید. در خدمات ساخت قطعات فلزی و خمکاری، معمولاً منظور از نورد لوله همین تغییر فرم و ایجاد انحنا در محصول آماده است. بنابراین هنگام سفارش خدمات باید مشخص شود که هدف، تولید لوله از مواد اولیه است یا خمکردن و قوسدادن به لوله موجود.
گروه صنعتی آران خم نورد+2نورد لوله چگونه باعث ایجاد انحنا در مقطع فلزی میشود؟
نورد لوله با اعمال فشار کنترلشده از طریق غلتکها، تنشهای لازم برای تغییر شکل دائمی فلز را ایجاد میکند. در این فرایند، لوله از میان مجموعهای از رولها عبور میکند و با تنظیم موقعیت غلتکها، میزان انحنا بهتدریج افزایش مییابد. بخشی از دیواره فلزی در سمت داخلی قوس تحت فشار و فشردگی قرار میگیرد و قسمت بیرونی آن کشیده میشود. اگر فشار بهدرستی تنظیم شود، لوله بدون ایجاد تغییر شکل نامطلوب در سطح مقطع به شعاع موردنظر میرسد. این عملیات معمولاً در چند مرحله انجام میشود تا از واردشدن تنش ناگهانی و ایجاد عیوبی مانند چروکیدگی، ترک یا تختشدن مقطع جلوگیری شود. نتیجه نهایی به خواص مکانیکی فلز و دقت تنظیمات دستگاه وابسته است.
چه عواملی در کیفیت نورد لوله تأثیرگذار هستند؟
نورد لوله زمانی نتیجه مطلوبی ایجاد میکند که مشخصات فنی قطعه و شرایط اجرای عملیات بهدرستی با یکدیگر هماهنگ باشند. جنس فلز، میزان انعطافپذیری، قطر خارجی، ضخامت دیواره و شعاع موردنیاز از مهمترین عوامل تأثیرگذار هستند. برای مثال، لولههایی با ضخامت کم ممکن است در برابر فشار غلتکها مستعد بیضیشدن یا چروکیدگی باشند؛ درحالیکه لولههای ضخیمتر به نیروی بیشتری برای تغییر شکل نیاز دارند. علاوه بر این، کیفیت سطح غلتکها، نحوه قرارگیری لوله، سرعت عبور قطعه و تعداد مراحل شکلدهی نیز بر نتیجه کار تأثیر میگذارند. تنظیم نامناسب دستگاه میتواند باعث ایجاد اختلاف شعاع، تغییر قطر یا آسیب به سطح فلز شود. به همین دلیل، بررسی نمونه اولیه پیش از اجرای سفارشهای بزرگ اهمیت زیادی دارد.
انواع روشهای نورد لوله و شیوههای شکلدهی آن
نورد لوله با توجه به نوع مقطع، شعاع موردنیاز، ضخامت دیواره و تجهیزات موجود به روشهای مختلفی انجام میشود. انتخاب روش مناسب به این موضوع بستگی دارد که قطعه باید دارای چه میزان انحنا باشد و چه محدودیتهایی از نظر ابعاد و کیفیت سطح دارد. برخی روشها برای ایجاد قوسهای بزرگ و ملایم مناسب هستند و برخی دیگر امکان اجرای انحناهای دقیقتر را فراهم میکنند. تفاوت در تعداد غلتکها، نحوه اعمال نیرو و حرکت قطعه باعث میشود هر روش ویژگیهای خاص خود را داشته باشد. شناخت این شیوهها به تولیدکنندگان کمک میکند تا با توجه به جنس و ابعاد لوله، از روشی استفاده کنند که کمترین تغییر شکل ناخواسته و بیشترین دقت را ایجاد کند.
نورد سهغلتکی لوله
نورد لوله به روش سهغلتکی یکی از شیوههای رایج برای ایجاد قوس و انحنا در مقاطع فلزی است. در این روش، سه غلتک در موقعیت مشخصی نسبت به یکدیگر قرار میگیرند و لوله با عبور از میان آنها تحت فشار قرار میگیرد. معمولاً دو غلتک وظیفه هدایت و حرکت قطعه را بر عهده دارند و غلتک دیگر با اعمال فشار قابل تنظیم، میزان انحنا را تعیین میکند. با تغییر موقعیت غلتک تنظیمکننده میتوان شعاع قوس را تغییر داد و به فرم موردنظر نزدیک شد. این روش برای تولید قوسهای پیوسته در لولههای گرد، ساخت فریمهای منحنی، نردهها و قطعات دکوراتیو کاربرد دارد. انجام عملیات در چند مرحله بهجای اعمال فشار زیاد در یک مرحله، به کنترل بهتر فرم نهایی کمک میکند.
نورد چهارغلتکی لوله
نورد لوله با دستگاه چهارغلتکی در برخی کاربردها امکان کنترل بهتر موقعیت و حرکت قطعه را فراهم میکند. در این سیستم، چهار غلتک با آرایش مشخص قرار میگیرند و با هماهنگی حرکتی خود، لوله را در مسیر شکلدهی هدایت میکنند. وجود غلتک اضافی میتواند به تثبیت بهتر قطعه و کنترل فرایند کمک کند؛ بهویژه زمانی که ابعاد قطعه یا الزامات تولید، دقت بیشتری را طلب میکنند. میزان فشار، فاصله غلتکها و نحوه تغذیه لوله باید با توجه به جنس و ضخامت آن تنظیم شود. استفاده از این روش برای برخی عملیات شکلدهی صنعتی و تولید قطعات دارای انحنای کنترلشده مناسب است. البته انتخاب دستگاه چهارغلتکی همیشه ضرورت ندارد و باید بر اساس نوع سفارش و امکانات تولید تصمیمگیری شود.
نورد لوله با دستگاههای CNC
نورد لوله با دستگاههای CNC امکان کنترل دقیقتر برخی پارامترهای شکلدهی را از طریق سیستمهای برنامهریزیشده فراهم میکند. در این تجهیزات، موقعیت غلتکها و برخی تنظیمات حرکتی با استفاده از کنترل عددی تعیین میشوند و اپراتور میتواند اطلاعات مربوط به ابعاد و فرم موردنظر را در سیستم وارد کند. این قابلیت برای تولید قطعات تکراری و سفارشهایی که به یکنواختی ابعاد نیاز دارند، اهمیت زیادی دارد. کاهش وابستگی به تنظیمات دستی در برخی مراحل، امکان تکرارپذیری بهتر فرایند را فراهم میکند. بااینحال، دقت دستگاه بهتنهایی تضمینکننده کیفیت نیست و انتخاب ابزار مناسب، کالیبراسیون تجهیزات، آمادهسازی قطعه و کنترل کیفیت نهایی همچنان ضروری است.
مراحل اجرای نورد لوله از آمادهسازی تا کنترل کیفیت
نورد لوله برای دستیابی به انحنای دقیق و جلوگیری از آسیبدیدن ساختار فلز باید طی مراحلی مشخص و با رعایت اصول فنی انجام شود. آمادهسازی اولیه، بررسی مشخصات قطعه، تنظیم دستگاه، اجرای تدریجی شکلدهی و کنترل کیفیت از مهمترین بخشهای این فرایند هستند. هرگونه بیدقتی در مراحل ابتدایی میتواند باعث ایجاد مشکلاتی در فرم نهایی شود و حتی نیاز به اصلاح یا تولید مجدد قطعه را به وجود آورد. به همین دلیل، پیش از شروع عملیات باید نقشه فنی و شعاع موردنیاز مشخص باشد و تجهیزات متناسب با ابعاد لوله انتخاب شوند.
بررسی جنس، قطر و ضخامت لوله پیش از شروع کار
نورد لوله باید با بررسی دقیق مشخصات قطعه آغاز شود؛ زیرا جنس و ابعاد فلز تعیین میکنند که چه میزان نیرو برای ایجاد انحنا لازم است. لولههای فولادی، استیل و آلومینیومی از نظر مقاومت، انعطافپذیری و رفتار مکانیکی تفاوت دارند و نمیتوان تنظیمات یکسانی را برای همه آنها در نظر گرفت. قطر خارجی و ضخامت دیواره نیز بر میزان مقاومت قطعه در برابر تغییر شکل تأثیر میگذارند. در این مرحله، وجود خراش، ترک، زنگزدگی، فرورفتگی یا عیوب اولیه باید بررسی شود. همچنین لازم است طول قطعه و محدودهای که قرار است تحت شکلدهی قرار بگیرد مشخص شود تا در مراحل بعدی، انحنا در موقعیت صحیح ایجاد شود.
تنظیم دستگاه و تعیین شعاع انحنای موردنظر
نورد لوله پس از آمادهسازی قطعه به مرحله تنظیم تجهیزات میرسد. در این بخش، فاصله غلتکها، میزان فشار، موقعیت نقاط تماس و سرعت حرکت متناسب با مشخصات فنی لوله تعیین میشوند. شعاع انحنا یکی از مهمترین پارامترهای این مرحله است؛ زیرا هرچه شعاع موردنظر کوچکتر باشد، معمولاً تغییر شکل بیشتری در مقطع ایجاد میشود و کنترل عملیات اهمیت بالاتری پیدا میکند. در صورت استفاده از دستگاههای قابل تنظیم، اپراتور باید موقعیت غلتکها را بهگونهای انتخاب کند که فشار بهصورت تدریجی به قطعه وارد شود. اجرای آزمایشی روی نمونه مشابه نیز میتواند به شناسایی تنظیمات مناسب و کاهش خطا در تولید اصلی کمک کند.
اجرای مرحلهای شکلدهی و ایجاد انحنا
نورد لوله در مرحله اصلی اجرا با عبور دادن قطعه از میان غلتکها و اعمال فشار کنترلشده انجام میشود. برای دستیابی به شعاع مناسب، معمولاً لازم است عملیات در چند مرحله تکرار شود تا انحنا بهتدریج شکل بگیرد. اعمال فشار زیاد در یک مرحله ممکن است باعث تغییر ناگهانی مقطع، چروکیدگی دیواره داخلی یا کشیدگی بیش از حد قسمت خارجی شود. به همین دلیل، اپراتور باید در طول عملیات وضعیت لوله را بررسی کند و در صورت نیاز، تنظیمات دستگاه را تغییر دهد. پس از رسیدن به فرم اولیه، ممکن است یک یا چند مرحله اصلاحی برای نزدیکشدن به شعاع نهایی انجام شود. این رویکرد به افزایش دقت و کاهش احتمال آسیب به قطعه کمک میکند.
اندازهگیری و کنترل کیفیت محصول نهایی
نورد لوله پس از پایان عملیات شکلدهی باید با بررسی ابعاد و کیفیت قطعه تکمیل شود. در این مرحله، شعاع انحنا، زاویه، طول قسمتهای مستقیم، میزان بیضیشدن مقطع و وضعیت سطح خارجی کنترل میشوند. همچنین باید بررسی شود که هیچگونه ترک، چروکیدگی، فرورفتگی یا تغییر شکل غیرمجاز در بدنه ایجاد نشده باشد. برای سفارشهای دقیق، استفاده از شابلون، ابزارهای اندازهگیری و تجهیزات کنترل ابعادی میتواند به تشخیص اختلافهای احتمالی کمک کند. اگر قطعه با نقشه اولیه مطابقت نداشته باشد، ممکن است به اصلاح محدود یا اجرای مجدد نیاز پیدا کند. کنترل نهایی بهویژه در قطعاتی که قرار است در مجموعههای صنعتی یا سازههای فلزی مونتاژ شوند، اهمیت زیادی دارد.
مهمترین مزایا و ویژگیهای نورد لوله
نورد لوله به دلیل امکان ایجاد انحناهای پیوسته و کاهش نیاز به اتصالات متعدد، یکی از روشهای کاربردی در صنایع فلزی محسوب میشود. این فرایند به تولیدکنندگان اجازه میدهد قطعاتی با فرمهای متنوع و متناسب با نقشه طراحی تولید کنند. حفظ یکپارچگی قطعه، بهبود ظاهر، کاهش عملیات جوشکاری در برخی طرحها و امکان ساخت قوسهای مختلف از جمله مزایای این روش هستند. همچنین استفاده از دستگاههای مناسب میتواند سرعت اجرای سفارشها و یکنواختی محصولات را افزایش دهد. البته دستیابی به این مزایا به انتخاب صحیح تجهیزات، کیفیت مواد اولیه و رعایت محدودیتهای فنی وابسته است.
حفظ یکپارچگی لوله و کاهش نیاز به جوشکاری
نورد لوله امکان ایجاد انحنا در یک قطعه پیوسته را فراهم میکند و در بسیاری از طراحیها نیاز به برش و اتصال چند بخش مجزا را کاهش میدهد. هنگامی که یک مسیر منحنی با استفاده از چند قطعه مستقیم و اتصالات جوشی ساخته میشود، تعداد نقاط اتصال افزایش پیدا میکند و کنترل کیفیت آنها نیز به عملیات بیشتری نیاز خواهد داشت. در مقابل، شکلدهی پیوسته میتواند ظاهر یکدستتری ایجاد کند و تعداد جوشهای موردنیاز را کاهش دهد. این موضوع بهخصوص در ساخت نردههای فلزی، فریمهای منحنی، تجهیزات دکوراتیو و برخی سازههای صنعتی اهمیت دارد. البته حذف کامل جوشکاری به طراحی قطعه وابسته است و در بسیاری از پروژهها همچنان برای اتصال بخشهای مختلف به جوش نیاز خواهد بود.
افزایش زیبایی و دقت در طراحی قطعات فلزی
نورد لوله به طراحان و تولیدکنندگان اجازه میدهد از فرمهای منحنی و قوسهای متنوع در ساخت قطعات فلزی استفاده کنند. این قابلیت در محصولاتی که ظاهر نهایی اهمیت زیادی دارد، مانند مبلمان، نرده، تجهیزات دکوراتیو و سازههای نمایشگاهی، بسیار کاربردی است. به کمک این روش میتوان انحناهای یکنواختتری ایجاد کرد و از ظاهر نامنظم ناشی از اتصال چند قطعه کوچک جلوگیری کرد. همچنین امکان تنظیم شعاع و تکرار عملیات در تولید سری، به هماهنگی ابعاد قطعات کمک میکند. برای دستیابی به نتیجه مطلوب، لازم است شعاع طراحی با قطر و ضخامت لوله تناسب داشته باشد و محدودیتهای شکلدهی پیش از تولید بررسی شوند.
کاهش ضایعات و بهینهسازی هزینه تولید
نورد لوله در صورت طراحی و اجرای اصولی میتواند به کاهش برخی هزینههای تولید کمک کند. زمانی که انحنا با شکلدهی مستقیم ایجاد میشود، در بسیاری از موارد نیاز به برش قطعات متعدد و مصرف مواد اضافی برای ساخت اتصالات کمتر خواهد شد. کاهش تعداد جوشها نیز میتواند زمان آمادهسازی، مصرف مواد مصرفی و هزینه پرداخت نهایی را کاهش دهد. از طرف دیگر، استفاده صحیح از دستگاه و تنظیم دقیق فشار باعث میشود تعداد قطعات معیوب و دورریز کاهش پیدا کند. البته هزینه نهایی به عواملی مانند نوع دستگاه، ابعاد سفارش، جنس لوله، تعداد قطعات و پیچیدگی شعاع انحنا وابسته است. بنابراین برای محاسبه اقتصادی پروژه باید هزینه مواد اولیه، زمان اجرا و کنترل کیفیت بهصورت همزمان در نظر گرفته شوند.
امکان تولید قطعات با شعاعها و فرمهای متنوع
نورد لوله قابلیت اجرای طیف گستردهای از انحناها را فراهم میکند و به همین دلیل برای سفارشهای متنوع صنعتی مناسب است. تولیدکنندگان میتوانند با تغییر تنظیمات غلتکها و استفاده از تجهیزات متناسب، قوسهای ملایم، انحناهای بزرگ و برخی فرمهای ترکیبی را ایجاد کنند. این ویژگی در پروژههایی که طراحی خاص دارند یا به قطعات سفارشی نیازمند هستند، اهمیت زیادی دارد. البته همه شعاعها برای هر نوع لوله قابل اجرا نیستند و محدودیتهایی مانند قطر، ضخامت، جنس فلز و نسبت شعاع به قطر وجود دارد. برای همین، پیش از شروع تولید باید امکانپذیری فنی فرم موردنظر بررسی شود تا از آسیبدیدن قطعه جلوگیری شود.
کاربردهای نورد لوله در صنایع مختلف
نورد لوله در صنایع مختلف برای تولید قطعاتی استفاده میشود که به انحنا، قوس یا فرمهای هندسی خاص نیاز دارند. این روش به دلیل قابلیت شکلدهی پیوسته و امکان استفاده از مواد اولیه متنوع، در پروژههای کوچک و بزرگ صنعتی کاربرد دارد. از ساخت مبلمان و تجهیزات دکوراتیو گرفته تا تولید سازههای فلزی، قطعات خودرو و تجهیزات انتقال سیالات، میتوان نمونههایی از کاربرد این فرایند را مشاهده کرد. نوع لوله و روش اجرای عملیات در هر صنعت باید با توجه به شرایط کاری، میزان بارگذاری و الزامات فنی انتخاب شود.
کاربرد نورد لوله در ساخت سازههای فلزی و صنعتی
نورد لوله در ساخت برخی سازههای فلزی برای ایجاد قوسهای معماری، فریمهای منحنی، چارچوبهای نگهدارنده و قطعات دارای فرم خاص استفاده میشود. در پروژههای صنعتی، ممکن است لازم باشد لولهها بهگونهای شکل داده شوند که با نقشه سازه یا موقعیت نصب هماهنگ باشند. استفاده از قطعات منحنی یکپارچه میتواند تعداد اتصالات را کاهش دهد و ظاهر منظمتری ایجاد کند. همچنین در ساخت برخی تجهیزات کارخانهای، پایهها و نگهدارندههای فلزی نیز از این روش استفاده میشود. در چنین پروژههایی، علاوه بر دقت شعاع، ظرفیت تحمل بار و کیفیت اتصالات نهایی اهمیت دارد؛ زیرا قطعه باید در شرایط کاری مشخص عملکرد مطمئنی داشته باشد.
کاربرد نورد لوله در صنعت مبلمان و دکوراسیون
نورد لوله در تولید مبلمان فلزی و تجهیزات دکوراتیو امکان اجرای طرحهایی را فراهم میکند که با مقاطع مستقیم بهراحتی قابل ساخت نیستند. برای مثال، پایههای منحنی میز، دسته صندلی، فریم تخت فلزی، پایههای صندلی اداری و سازههای تزئینی میتوانند با استفاده از این فرایند تولید شوند. ایجاد انحناهای یکدست باعث میشود محصول نهایی ظاهر حرفهایتری داشته باشد و تعداد اتصالات قابل مشاهده کاهش پیدا کند. در طراحی مبلمان مدرن نیز استفاده از خطوط منحنی و فرمهای پیوسته اهمیت زیادی دارد. انتخاب قطر و ضخامت متناسب با میزان بارگذاری، کیفیت خم و استحکام محصول را تضمین میکند.
کاربرد نورد لوله در خودروسازی و تجهیزات حملونقل
نورد لوله در برخی بخشهای صنعت خودروسازی و تولید تجهیزات حملونقل برای ساخت قطعات فلزی دارای انحنا مورد استفاده قرار میگیرد. اجزایی مانند برخی نگهدارندهها، فریمها، سازههای محافظ و بخشهایی از تجهیزات جانبی ممکن است به لولههای شکلدادهشده نیاز داشته باشند. در این کاربردها، دقت ابعادی و تکرارپذیری اهمیت زیادی دارد؛ زیرا قطعات باید با سایر اجزای مجموعه هماهنگ باشند. همچنین در قطعاتی که تحت ارتعاش، فشار یا بارگذاری مداوم قرار میگیرند، بررسی خواص مکانیکی و کیفیت شکلدهی ضروری است. استفاده از روش مناسب و کنترل دقیق شعاع میتواند به تولید قطعاتی با ابعاد یکنواخت کمک کند.
کاربرد نورد لوله در ساخت نرده، حفاظ و تجهیزات دکوراتیو
نورد لوله در تولید نردههای فلزی، حفاظها، دستگیرههای منحنی، سازههای تزئینی و تجهیزات معماری کاربرد گستردهای دارد. در این محصولات، علاوه بر استحکام، ظاهر قطعه نیز اهمیت زیادی دارد و انحناهای نامنظم میتوانند کیفیت بصری سازه را کاهش دهند. شکلدهی با غلتک امکان ایجاد قوسهای پیوسته و هماهنگ را فراهم میکند و در برخی طرحها نیاز به اتصال چند قطعه کوتاه را از بین میبرد. برای تولید نردههای دارای الگوی تکراری، استفاده از شابلون و تنظیمات ثابت میتواند به یکسانسازی فرم قطعات کمک کند. پس از شکلدهی نیز عملیات پرداخت، جوشکاری اتصالات و رنگآمیزی متناسب با شرایط محیطی انجام میشود.
کاربرد نورد لوله در صنایع نفت، گاز و تأسیسات
نورد لوله در برخی پروژههای مرتبط با تأسیسات و صنایع نفت و گاز برای شکلدهی قطعات و مسیرهای لولهکشی مورد استفاده قرار میگیرد؛ البته انتخاب روش در این حوزه باید با حساسیت بیشتری انجام شود. لولههایی که برای انتقال سیالات تحت فشار به کار میروند، باید الزامات استانداردی و محدودیتهای مشخصی از نظر ضخامت، جنس، شعاع خم و کاهش ضخامت دیواره داشته باشند. در چنین کاربردهایی، صرفاً ایجاد انحنا کافی نیست و باید سلامت ساختاری قطعه پس از شکلدهی نیز تأیید شود. به همین دلیل، انجام آزمونهای فنی، کنترل ابعادی و رعایت دستورالعملهای طراحی در این پروژهها ضروری است.
چه عواملی در انتخاب روش مناسب نورد لوله اهمیت دارند؟
نورد لوله برای تمام مقاطع فلزی با یک روش و تنظیمات ثابت انجام نمیشود؛ زیرا هر لوله با توجه به جنس، ابعاد و شرایط استفاده، رفتار متفاوتی هنگام تغییر شکل دارد. انتخاب روش مناسب باید بر اساس مشخصات قطعه و الزامات پروژه صورت بگیرد. اگر روش اجرا با ویژگیهای فنی لوله هماهنگ نباشد، احتمال ایجاد عیوب ظاهری و ساختاری افزایش پیدا میکند. بررسی جنس فلز، ضخامت دیواره، قطر خارجی، شعاع موردنیاز و دقت ابعادی از مهمترین اقداماتی است که پیش از شروع عملیات باید انجام شود.
تأثیر جنس لوله بر انتخاب روش نورد
نورد لوله با توجه به جنس فلز به تنظیمات و شرایط متفاوتی نیاز دارد. لولههای فولادی معمولاً مقاومت مکانیکی و سختی بیشتری نسبت به بسیاری از لولههای آلومینیومی دارند و برای شکلدهی به نیروی متفاوتی نیازمند هستند. لولههای استیل نیز بسته به گرید آلیاژی، میزان سختشوندگی و ضخامت دیواره، رفتار متفاوتی در برابر فشار غلتکها نشان میدهند. برای مثال، برخی گریدهای استنلس استیل هنگام تغییر شکل سرد دچار افزایش سختی میشوند و ممکن است به تنظیمات ویژه نیاز داشته باشند. بنابراین، پیش از انتخاب روش باید نوع آلیاژ و خواص مکانیکی آن مشخص شود تا از ترکخوردگی، تغییر شکل ناخواسته و آسیب به سطح قطعه جلوگیری شود.
نقش قطر و ضخامت دیواره در کیفیت شکلدهی
نورد لوله بهشدت تحت تأثیر نسبت قطر خارجی به ضخامت دیواره قرار دارد. لولههایی با دیواره نازک در مقایسه با محصولات ضخیمتر، بیشتر در معرض بیضیشدن، چروکیدگی و تختشدن مقطع قرار دارند. از طرف دیگر، افزایش ضخامت معمولاً به نیروی بیشتری برای ایجاد انحنا نیاز دارد و ممکن است محدودیتهایی در انتخاب دستگاه ایجاد کند. قطر لوله نیز بر نحوه تماس با غلتکها و میزان تغییر شکل تأثیرگذار است. در پروژههای دقیق، بررسی نسبت قطر به ضخامت و تعیین شعاع مجاز پیش از اجرای عملیات اهمیت زیادی دارد. این بررسی به انتخاب تجهیزات مناسب و کاهش احتمال تولید قطعات معیوب کمک میکند.
اهمیت شعاع انحنا و زاویه موردنیاز
نورد لوله برای ایجاد شعاعهای مختلف باید بر اساس نقشه و ابعاد نهایی قطعه تنظیم شود. شعاع انحنا نشان میدهد که مسیر لوله تا چه اندازه از حالت مستقیم خارج میشود و یکی از مهمترین پارامترهای طراحی به شمار میرود. هرچه شعاع خم کوچکتر باشد، معمولاً تغییر شکل موضعی بیشتری در دیواره لوله ایجاد میشود و احتمال بیضیشدن مقطع افزایش پیدا میکند. زاویه موردنیاز نیز باید همراه با طول قسمتهای مستقیم و محل شروع و پایان قوس مشخص شود. ارائه نقشه دقیق به مجری عملیات کمک میکند تا تنظیمات دستگاه را متناسب با فرم نهایی انجام دهد و قطعه تولیدشده با نیاز پروژه مطابقت داشته باشد.
عیوب رایج در نورد لوله و روشهای جلوگیری از آنها
نورد لوله در صورت تنظیم نامناسب دستگاه یا انتخاب اشتباه مشخصات مواد اولیه ممکن است با عیوبی همراه شود که کیفیت ظاهری و عملکرد قطعه را کاهش میدهند. تغییر شکل غیرمجاز مقطع، ترکخوردگی، چروکیدگی، کاهش ضخامت و ایجاد انحنای نامتقارن از مشکلاتی هستند که در برخی عملیات شکلدهی مشاهده میشوند. شناخت این عیوب و دلایل ایجاد آنها به اپراتور کمک میکند تا پیش از تولید انبوه، شرایط فرایند را اصلاح کند. همچنین استفاده از تجهیزات سالم، انتخاب ابزار متناسب با ابعاد لوله و کنترل مداوم عملیات میتواند احتمال بروز مشکلات را کاهش دهد.
بیضیشدن و تختشدن مقطع لوله
نورد لوله در صورت اعمال فشار نامناسب ممکن است باعث تغییر شکل مقطع دایرهای و تبدیل آن به حالت بیضی یا تخت شود. این مشکل معمولاً زمانی بیشتر دیده میشود که ضخامت دیواره نسبت به قطر خارجی کم باشد یا شعاع انحنا بیش از حد کوچک انتخاب شود. نحوه قرارگیری غلتکها و میزان فشار نیز در ایجاد این عیب نقش دارند. برای جلوگیری از آن باید فشار بهصورت تدریجی اعمال شود و تنظیمات دستگاه با توجه به ابعاد قطعه انجام گیرد. در برخی کاربردها استفاده از تکیهگاه یا ابزارهای داخلی مناسب میتواند به حفظ شکل مقطع کمک کند. بررسی قطر لوله پس از شکلدهی نیز برای اطمینان از مطابقت محصول با مشخصات فنی ضروری است.
ایجاد چروک در سطح داخلی انحنا
نورد لوله ممکن است در صورت فشردهشدن بیش از حد دیواره داخلی قوس، باعث ایجاد چروک یا موج در سطح قطعه شود. این مشکل معمولاً به نسبت نامناسب شعاع انحنا به قطر لوله، ضخامت پایین دیواره یا تنظیم اشتباه غلتکها مربوط است. چروکیدگی علاوه بر کاهش کیفیت ظاهری، میتواند در برخی کاربردهای حساس بر عملکرد قطعه نیز تأثیر بگذارد. برای جلوگیری از این عیب باید شعاع مناسب انتخاب شود و عملیات شکلدهی بهصورت مرحلهای انجام گیرد. همچنین در قطعاتی که حساسیت بالایی دارند، استفاده از تجهیزات پشتیبان یا روشهای تخصصی کنترل تغییر شکل میتواند مفید باشد.
ترکخوردگی و کاهش ضخامت دیواره
نورد لوله در شرایطی که میزان کشش قسمت بیرونی انحنا از ظرفیت شکلپذیری فلز بیشتر شود، ممکن است به ترکخوردگی یا کاهش بیش از حد ضخامت دیواره منجر شود. کیفیت پایین مواد اولیه، انتخاب شعاع نامناسب، وجود عیوب اولیه و اعمال فشار بیش از اندازه از عوامل مؤثر در ایجاد این مشکل هستند. برای پیشگیری باید گرید فولاد و قابلیت تغییر شکل آن بررسی شود و شعاع انحنا متناسب با ویژگیهای قطعه انتخاب گردد. در کاربردهای حساس، اندازهگیری ضخامت و بررسی سطح پس از عملیات اهمیت ویژهای دارد. همچنین اگر طراحی به شعاع بسیار کوچک نیاز داشته باشد، باید امکان استفاده از روش جایگزین یا تجهیزات تخصصیتر بررسی شود.
تفاوت نورد لوله با خمکاری لوله چیست؟
نورد لوله و خمکاری لوله هر دو از روشهای شکلدهی مقاطع فلزی هستند، اما از نظر تجهیزات، نحوه اعمال نیرو و نوع انحنای قابل اجرا تفاوتهایی دارند. در نوردکاری معمولاً غلتکها با اعمال فشار تدریجی، انحنای پیوستهای در طول لوله ایجاد میکنند و این روش برای تولید قوسهای بزرگ و شعاعهای یکنواخت کاربرد زیادی دارد. در مقابل، خمکاری لوله میتواند با روشهای مختلفی مانند خمکاری پرسی، کششی، فشاری و خمکاری دورانی انجام شود و برای تولید زاویهها یا انحناهای مشخص نیز مناسب است. انتخاب بین این دو روش به فرم قطعه، قطر، ضخامت، شعاع و دقت موردنیاز بستگی دارد.
گروه صنعتی آران خم نورد+1تفاوت تجهیزات و نحوه اجرای عملیات
نورد لوله معمولاً با استفاده از دستگاههای دارای چند غلتک انجام میشود که با اعمال فشار تدریجی، فرم منحنی را در طول قطعه ایجاد میکنند. در مقابل، بسیاری از روشهای خمکاری از قالب، بازوی خمکن، گیره یا تجهیزات مخصوص برای اعمال نیرو در یک نقطه یا محدوده مشخص استفاده میکنند. به همین دلیل، نوع دستگاه و نحوه تنظیم آن در هر روش متفاوت است. در نوردکاری امکان ایجاد قوسهای پیوسته و بزرگ وجود دارد، درحالیکه برخی روشهای خمکاری برای اجرای زوایای مشخص و تغییر جهتهای محدود مناسبتر هستند. شناخت تفاوت تجهیزات به تولیدکنندگان کمک میکند متناسب با نقشه و تیراژ سفارش، روش اقتصادی و فنی مناسبی انتخاب کنند.
تفاوت کیفیت انحنا و کاربرد نهایی
نورد لوله معمولاً برای ایجاد انحناهای بلند و پیوسته مورد استفاده قرار میگیرد و میتواند در تولید فریمهای قوسی، نردههای منحنی و سازههای دکوراتیو کاربرد داشته باشد. خمکاری نیز برای ساخت قطعاتی با زوایای مشخص، تغییر جهت مسیر و فرمهای پیچیده مناسب است. البته کیفیت نهایی در هر دو روش به جنس فلز، ضخامت دیواره، شعاع انحنا و دقت اجرای عملیات بستگی دارد. نمیتوان بهصورت کلی یکی از این روشها را از نظر کیفیت برتر دانست؛ زیرا هرکدام برای شرایط خاصی طراحی شدهاند. برای انتخاب صحیح باید نقشه قطعه بررسی شود و روش اجرا بر اساس محدودیتهای فنی و انتظارات پروژه تعیین گردد.
کدام روش برای شکلدهی لوله مناسبتر است؟
نورد لوله زمانی انتخاب مناسبی است که هدف، ایجاد قوسهای پیوسته و انحناهای نسبتاً بزرگ در طول قطعه باشد. در مقابل، اگر قطعه به زاویه مشخص، خمهای موضعی یا تغییر جهتهای متعدد نیاز داشته باشد، ممکن است یکی از روشهای خمکاری نتیجه مناسبتری ایجاد کند. برای مثال، ساخت یک فریم قوسی بزرگ معمولاً با نوردکاری قابل اجراست، اما تولید قطعهای با چند خم مشخص ممکن است به تجهیزات خمکاری تخصصی نیاز داشته باشد. در پروژههای صنعتی پیچیده نیز گاهی ترکیب چند روش شکلدهی بهترین نتیجه را ایجاد میکند. بنابراین تصمیم نهایی باید بر اساس نقشه، جنس و ابعاد لوله، هزینه اجرا و کیفیت موردانتظار گرفته شود.
چگونه یک مجموعه معتبر برای خدمات نورد لوله انتخاب کنیم؟
نورد لوله یکی از عملیاتهایی است که کیفیت اجرای آن به تجهیزات، دانش فنی و تجربه اپراتور وابستگی زیادی دارد. حتی اگر مواد اولیه از کیفیت مناسبی برخوردار باشند، تنظیم اشتباه دستگاه یا انتخاب روش نامناسب میتواند باعث ایجاد عیوب ظاهری و ساختاری شود. به همین دلیل، انتخاب مجموعهای که توانایی بررسی نقشه، شناخت محدودیتهای فنی و اجرای دقیق سفارش را داشته باشد، اهمیت زیادی دارد. پیش از ثبت سفارش باید امکانات دستگاه، تجربه مجموعه در کار با مقاطع مختلف، دقت ابعادی و نحوه کنترل کیفیت بررسی شوند. همچنین شفافیت در اعلام هزینه، زمان تحویل و شرایط اجرای سفارش میتواند از بروز اختلاف در مراحل تولید جلوگیری کند.
بررسی تجهیزات و توان فنی مجموعه
نورد لوله با دستگاههای مختلفی انجام میشود و نوع تجهیزات مورد استفاده باید با ابعاد و مشخصات سفارش هماهنگ باشد. هنگام انتخاب مجری، بهتر است درباره ظرفیت دستگاه، محدوده قطر قابل پردازش، ضخامت قابل اجرا و امکان تولید شعاعهای مختلف اطلاعات دریافت شود. وجود تجهیزات مناسب بهتنهایی کافی نیست و تجربه اپراتور در تنظیم غلتکها و کنترل تغییر شکل نیز اهمیت دارد. یک مجموعه متخصص باید بتواند پیش از شروع کار، محدودیتهای احتمالی را تشخیص دهد و درباره روش اجرای مناسب توضیح فنی ارائه کند. مشاهده نمونهکارهای قبلی و بررسی کیفیت قطعات تولیدشده نیز راه مناسبی برای ارزیابی توان اجرایی مجموعه است.
اهمیت تجربه و تخصص در اجرای سفارشهای صنعتی
نورد لوله در سفارشهای صنعتی ممکن است به دقت ابعادی بالا و رعایت الزامات خاصی نیاز داشته باشد. اپراتوری که با رفتار فلزات مختلف و محدودیتهای شکلدهی آشنایی دارد، بهتر میتواند از ایجاد مشکلاتی مانند بیضیشدن، چروکیدگی و ترکخوردگی جلوگیری کند. تجربه در اجرای سفارشهای مشابه نیز به مجموعه کمک میکند تا زمان و هزینه تولید را دقیقتر برآورد کند. برای پروژههای سفارشی، ارائه نقشه یا نمونه اولیه به مجری اهمیت زیادی دارد؛ زیرا امکان بررسی شعاع، محل انحنا و شرایط نصب را فراهم میکند. همکاری با مجموعه متخصص میتواند ریسک خطا و هزینههای اصلاح قطعات را کاهش دهد.
بررسی قیمت، زمان تحویل و کیفیت خدمات
نورد لوله از نظر هزینه به عوامل مختلفی مانند جنس و ابعاد قطعه، ضخامت دیواره، شعاع موردنیاز، تعداد خمها، تیراژ سفارش و پیچیدگی اجرا وابسته است. به همین دلیل، قیمتگذاری دقیق معمولاً پس از بررسی مشخصات فنی و نقشه پروژه امکانپذیر خواهد بود. هنگام مقایسه پیشنهادهای دریافتی نباید تنها قیمت پایینتر را معیار انتخاب قرار داد؛ زیرا کیفیت اجرا، دقت ابعادی، میزان ضایعات و زمان تحویل نیز در هزینه واقعی پروژه تأثیر دارند. بهتر است پیش از شروع کار درباره مراحل اجرا، تعداد قطعات قابل تولید، زمان تحویل و شرایط کنترل کیفیت توافق شود تا سفارش با شفافیت بیشتری پیش برود.
در این زمینه، پایدار خم برتر پارس بهعنوان مجموعهای فعال در حوزه خدمات خمکاری و شکلدهی فلزات، میتواند یکی از گزینههای قابل بررسی برای پروژههایی باشد که به اجرای دقیق قطعات و فرمدهی مقاطع فلزی نیاز دارند. انتخاب مجری مناسب باید با توجه به نوع سفارش، تجهیزات در دسترس و مشخصات فنی پروژه انجام شود.
جمعبندی؛ چرا نورد لوله در صنایع فلزی اهمیت دارد؟
نورد لوله یکی از روشهای کاربردی شکلدهی فلزات است که امکان ایجاد انحناهای پیوسته و فرمهای متنوع را در مقاطع لولهای فراهم میکند. این فرایند به تولیدکنندگان کمک میکند قطعاتی یکپارچهتر و متناسب با نقشه طراحی تولید کنند و در بسیاری از پروژهها نیاز به برش و اتصال چندین قطعه را کاهش دهند. استفاده از این روش در صنایع مبلمان، خودروسازی، سازههای فلزی، تجهیزات صنعتی و دکوراسیون نشاندهنده اهمیت آن در تولید قطعات سفارشی است.
برای دستیابی به نتیجه مطلوب، باید جنس و ضخامت لوله، قطر خارجی، شعاع انحنا و نوع دستگاه بهدرستی انتخاب شوند. همچنین اجرای مرحلهای عملیات و کنترل کیفیت محصول نهایی نقش مهمی در جلوگیری از عیوبی مانند بیضیشدن، چروکیدگی و ترکخوردگی دارد. در نهایت، همکاری با مجموعهای متخصص مانند پایدار خم برتر پارس و بررسی دقیق مشخصات فنی سفارش میتواند به افزایش دقت تولید، کاهش خطا و دستیابی به قطعات فلزی با کیفیت مناسب کمک کند.
نظرات (0)
هنوز نظری ثبت نشده. اولین نفر باش!